在医疗器械制造领域,一次性包皮吻合器作为微创外科手术的重要工具,其品质直接关系到手术效果和患者康复。而模具作为决定塑料零部件精度、一致性和生产效率的核心要素,其制作加工水平至关重要。本文将深入探讨ABS医疗制品塑料模具的制作加工,并聚焦一次性包皮吻合器模具的加工要点及厂家选择标准。
一、一次性包皮吻合器与ABS材料的适配性
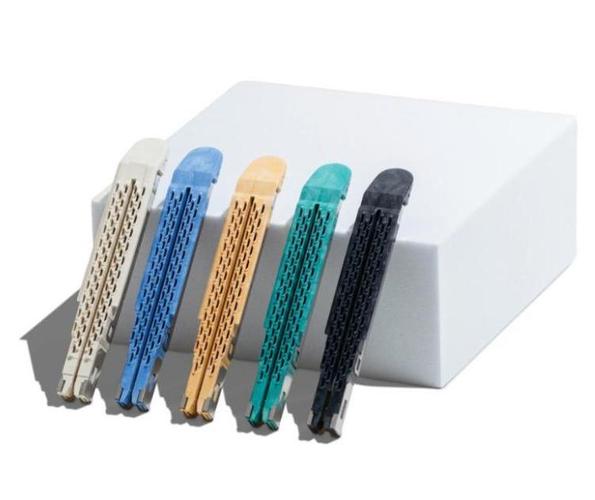
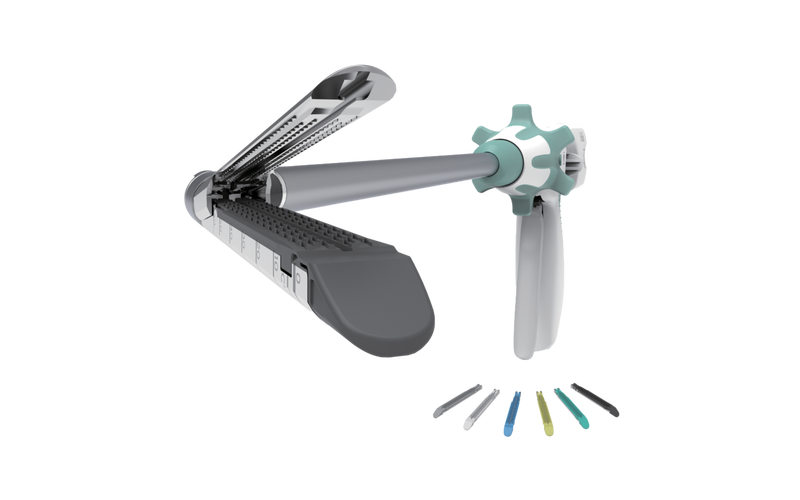
一次性包皮吻合器通常由枪体、抵钉座、切割刀、吻合钉等部件组成,其中外壳、手柄、传动机构等大量采用工程塑料。ABS(丙烯腈-丁二烯-苯乙烯共聚物)因其优异的综合性能成为首选材料:
- 力学性能:ABS具有较高的抗冲击强度和刚性,能承受吻合器使用过程中的推拉、旋转等操作力。
- 加工性能:ABS流动性好,易于注塑成型复杂结构,且尺寸稳定,适合精密模具。
- 医疗安全性:医用级ABS可通过ISO 10993生物相容性测试,符合一次性医疗器械的无毒、无致敏要求。
- 美观与耐消毒:表面光泽度高,可耐环氧乙烷(EO)灭菌,不变形、不褪色。
二、ABS医疗制品塑料模具制作加工的关键环节
制作符合医疗标准的一次性包皮吻合器模具,需从以下几个维度严格把控:
1. 模具设计与模流分析
- 产品结构分析:针对吻合器外壳的卡扣、薄壁、深腔等特征,合理设计分型面、脱模斜度和顶出系统。
- 模流分析(Moldflow):模拟ABS熔体填充过程,预测熔接痕、气穴、翘曲变形,优化浇口位置和冷却水路,确保尺寸精度在±0.05mm以内。
2. 模具钢材与加工精度
- 模架与型腔材料:通常选用S136、NAK80、718H等预硬镜面模具钢,耐腐蚀、易抛光。对于高产量模具,型腔可采用淬火处理(HRC48-52)。
- 精密加工:采用三轴/五轴CNC、慢走丝线切割、电火花(EDM)加工,配合坐标磨床,保证模芯、模腔的配合间隙小于0.02mm。
- 表面处理:型腔表面需抛光至Ra0.2μm以下,避免产品表面流痕或粘模。
3. 注塑成型工艺要点
- 干燥处理:ABS在注塑前需在80-90℃下干燥2-4小时,防止水纹和银丝。
- 温度控制:料筒温度220-260℃,模具温度50-80℃,保压压力50-80MPa。
- 冷却系统:采用随形冷却水道或铍铜镶件,缩短成型周期至15-25秒每模。
4. 质量检测与认证
- 尺寸检测:使用三坐标测量仪(CMM)和2.5次元影像仪,对关键尺寸进行全检或抽检。
- 无菌屏障:模具需易于清洁,避免死角,以满足洁净车间注塑要求(ISO 8级及以上)。
- 认证支持:配合医疗器械厂家完成模具验证(IQ/OQ/PQ),提供PPAP文件。
三、选择一次性包皮吻合器模具加工厂家的核心标准
市场上宣称能加工吻合器模具的厂家众多,但真正具备医疗级能力的并不多。建议从以下方面评估:
- 医疗模具经验:是否做过吻合器、注射器、采血器等Ⅰ类、Ⅱ类、Ⅲ类医疗器械模具?可要求提供案例和实物。
- 洁净车间与设备:是否具备万级洁净注塑车间?是否有高速CNC、镜面火花机、三坐标等设备?
- 材料管控:能否采购并提供医用级ABS(如奇美PA-757、LG HI-121H)的COA和生物相容性报告?
- 设计能力:能否参与产品前期开发,提出DFM(可制造性设计)优化建议,减少开模风险?
- 项目管理与交期:是否熟悉医疗器械开发流程?能否在8-12周内完成从模具设计到试模?
- 保密与合规:是否签署NDA?是否符合ISO 13485质量管理体系?
四、行业趋势与厂家推荐方向
随着一次性包皮吻合器向更安全、更微创、更自动化方向发展,模具技术也面临新要求:
- 多腔化与热流道:采用1出2或1出4热流道模具,提升产能并减少废料。
- 模内组装:部分厂家研发模内切钉、模内装配,降低人工成本。
- 智能化监控:集成模腔压力传感器,实现100%在线质量追溯。
国内知名的吻合器模具加工厂家多集中在长三角(苏州、常州、台州)和珠三角(深圳、东莞)。例如:台州某精密模具有限公司长期为微创、康基等企业提供包皮吻合器模具,拥有6000㎡洁净车间和ISO 13485认证;深圳某医疗模具厂擅长微型精密件,可实现0.01mm级加工精度。建议医疗器械企业在选择合作伙伴时,实地验厂、试模打样、小批量验证后再批量导入。
ABS医疗制品塑料模具制作加工是一项融合材料学、精密机械和医疗器械法规的复合型技术。只有具备医疗资质、精密加工能力和项目管理经验的模具厂家,才能为一次性包皮吻合器的高品质量产保驾护航。